引言
在灯具运输与仓储环节中,吊灯因其结构复杂、玻璃配件易碎、金属表面易刮伤,对內包装防护提出了极高要求。聚氨酯发泡海绵内托凭借优异的缓冲性、成型灵活性和轻量化特点,已成为吊灯防护内包装的主流方案。本文围绕工厂加工流程,系统介绍聚氨酯发泡海绵内托的制造工艺、结构设计要点与质量控制方法。
一、聚氨酯发泡海绵内托的产品定位
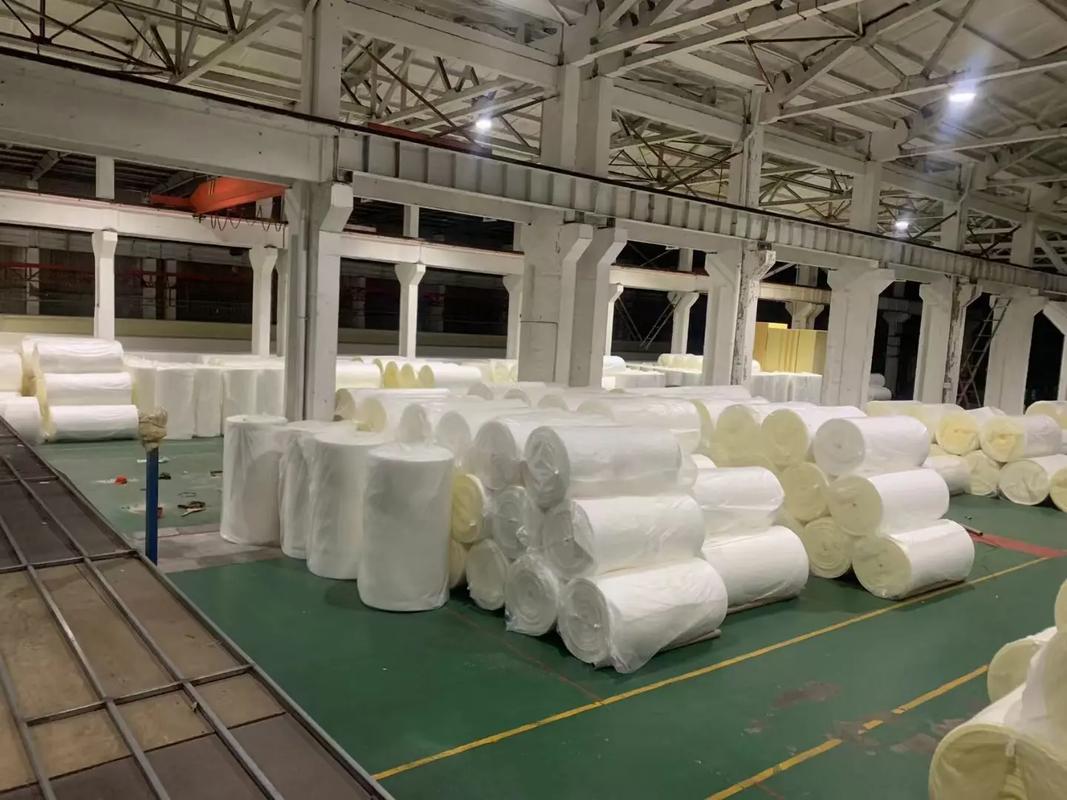
聚氨酯发泡海绵由多元醇与异氰酸酯反应发泡而成,可通过配方调整密度、硬度与回弹性。作为吊灯防护内托,其核心功能包括:
- 缓冲吸能:吸收运输颠簸与跌落冲击,保护玻璃灯罩、水晶挂件等易碎件;
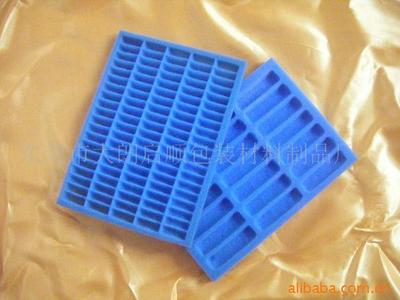
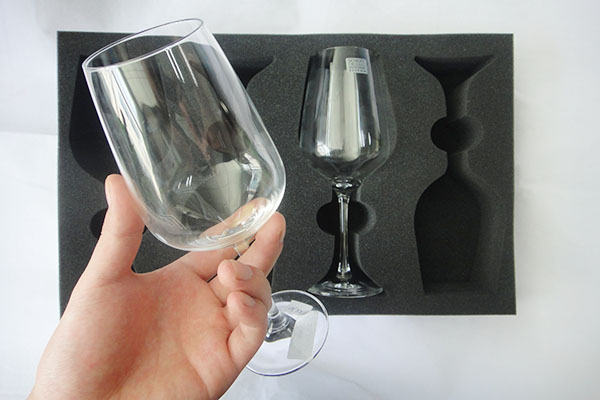
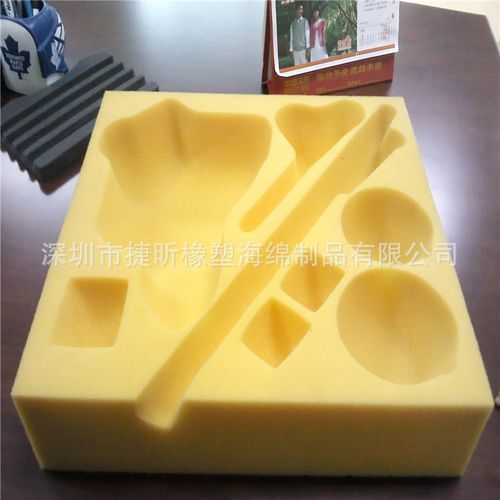
- 定位固定:通过精准模切成型,使灯具各部件卡位存放,防止相互碰撞;
- 表面保护:柔软海绵接触面避免金属电镀层、烤漆面刮花;
- 轻量化:相比EPS、纸托,海绵内托重量轻且可反复使用。
二、工厂加工主要工艺流程
1. 配方设计与发泡
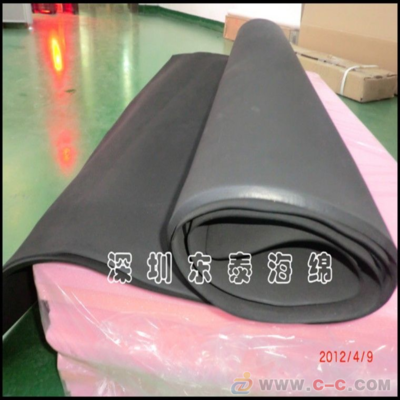
根据吊灯重量与易碎程度确定海绵密度(常用25–45 kg/m³)与硬度。高密度海绵用于承重底座,中低密度海绵用于灯罩包裹。发泡环节在连续发泡机或模具发泡中完成,控制温度、搅拌速度与熟化时间,确保泡孔均匀。
2. 切割与模切成型
发泡完成的大块海绵经熟化后进入切割工序。平面切割采用数控横切、立切设备;异形内托则通过刀模模切或数控雕刻(CNC)成型,精确复刻灯具轮廓、凹槽与卡位。对于批量订单,钢模模切效率高、一致性佳;打样阶段多采用CNC雕刻快速验证结构。
3. 贴合与复合加工
部分内托需与EVA、绒布、PET硬片复合,以增强支撑或提升外观质感。工厂通过火焰复合或胶粘工艺完成贴合,再二次模切成型。
4. 组装与包装
成型后的海绵内托与彩盒、外箱配套组装,必要时增加分隔层、提手位与配件槽,形成完整的吊灯防护内包装系统。
三、结构设计要点
- 腔体匹配:依据吊灯3D图纸设计腔体,单边预留2–5 mm压缩量,实现过盈卡位;
- 分层布局:灯体、灯罩、水晶件、五金配件分层分区存放,避免层间干涉;
- 薄弱区加强:灯罩顶部、挂件集中区增加海绵厚度或复合硬质支撑层;
- 排气与脱模:深腔设计需考虑脱模斜度与排气孔,防止模切塌边。
四、质量控制与常见问题
工厂加工中需重点管控:海绵密度与硬度偏差、模切尺寸精度(一般±1 mm)、泡孔均匀性、复合层剥离强度。常见问题包括腔体尺寸偏大导致固定不牢、海绵掉屑污染灯体、高湿度环境吸潮等,可通过来料检验、首件确认、防潮包装等措施加以控制。
五、
聚氨酯发泡海绵内托是吊灯防护包装中兼顾成本与可靠性的关键制品。工厂加工需将配方发泡、精密切割模切与结构设计紧密结合,针对不同灯型定制内托方案,才能有效降低运输破损率,提升品牌交付品质。